








新闻中心
Information Centre

Information Centre
时间:2026-10-24 13:34:23
粉末喷涂是金属制品、家电、建材表面处理的核心工序,静电电压、出粉量、固化温区等参数直接决定涂层质量。当 "设备单机运行、数据人工记录" 遇上数字化车间与质量追溯,一套数据采集物联网方案如何打通设备层与管理层的数据链路?
粉末喷涂产线通常覆盖前处理、烘干、喷粉、固化、冷却多道工序。涂层附着力、厚度与外观质量,本质上是由一组高度耦合的工艺参数决定的:
喷枪静电电压:影响粉末颗粒的带电与上粉效率,电压波动会直接造成涂层厚度不均、橘皮或缩孔;
出粉量 / 供粉气压:决定单位时间上粉量与粉气流速,与工件形状、挂具摆件方式相关;
固化炉各区温度:固化时间与温度曲线决定涂层交联程度,过烧或欠烧都会损伤机械性能与耐候性;
输送链速度:与喷房停留时间、固化时间联动,是产线节拍的核心变量。
这些参数相互影响、环环相扣。参数失稳的后果往往在下游工序或成品检验时才显现,这也是喷涂行业 "质量追溯难" 的深层原因 —— 问题发生时,往往已经找不到当时的工艺现场。
痛点剖析
喷枪静电电压、供粉气压、固化炉各区温度等关键参数分散在各设备就地显示,缺乏集中监控手段。MES 无法实时获取生产效率与工艺参数的变量关系,一旦出现不良品,只能靠经验推断,难以精确锁定是哪一道工序、哪个参数区间发生的偏差。
往复喷涂机、除尘回收风机、输送链电机、固化炉等设备运行状态依赖人员现场巡检。设备异常往往无法第一时间发现,一旦突发停机,直接造成产线停工与订单交付延误 —— 在订单周期趋紧的当下,这种损失尤为可观。
粉末用量通常按月盘库估算,难以精确分摊到每个批次或工件。换色清枪、回收系统效率等环节的粉末损耗缺乏计量手段,导致单件喷涂成本 "算不清",成本管控缺少数据支撑,也难以定位降本空间。
解决方案
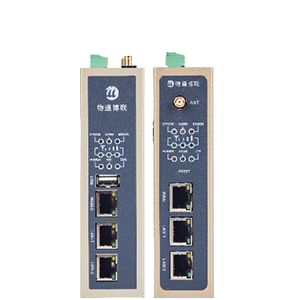
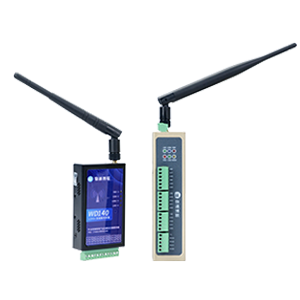
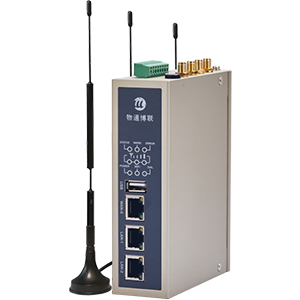
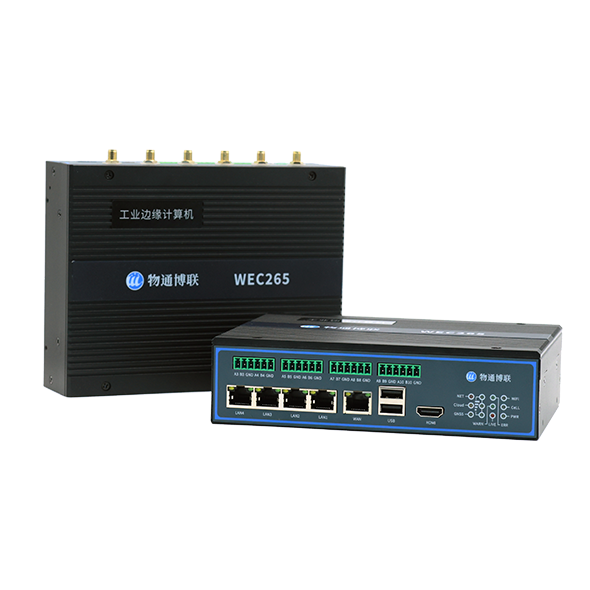
针对以上问题,物通博联提供粉末喷涂产线数据采集物联网解决方案。通过WG系列工业智能网关,采集产线 PLC 中的喷涂工艺参数、设备运行状态与粉末数据,经 5G/4G/WiFi/ 以太网对接至 MES 系统,落地远程监控、异常告警、远程控制、统计分析等能力,支撑数字化车间建设与精益化管理。
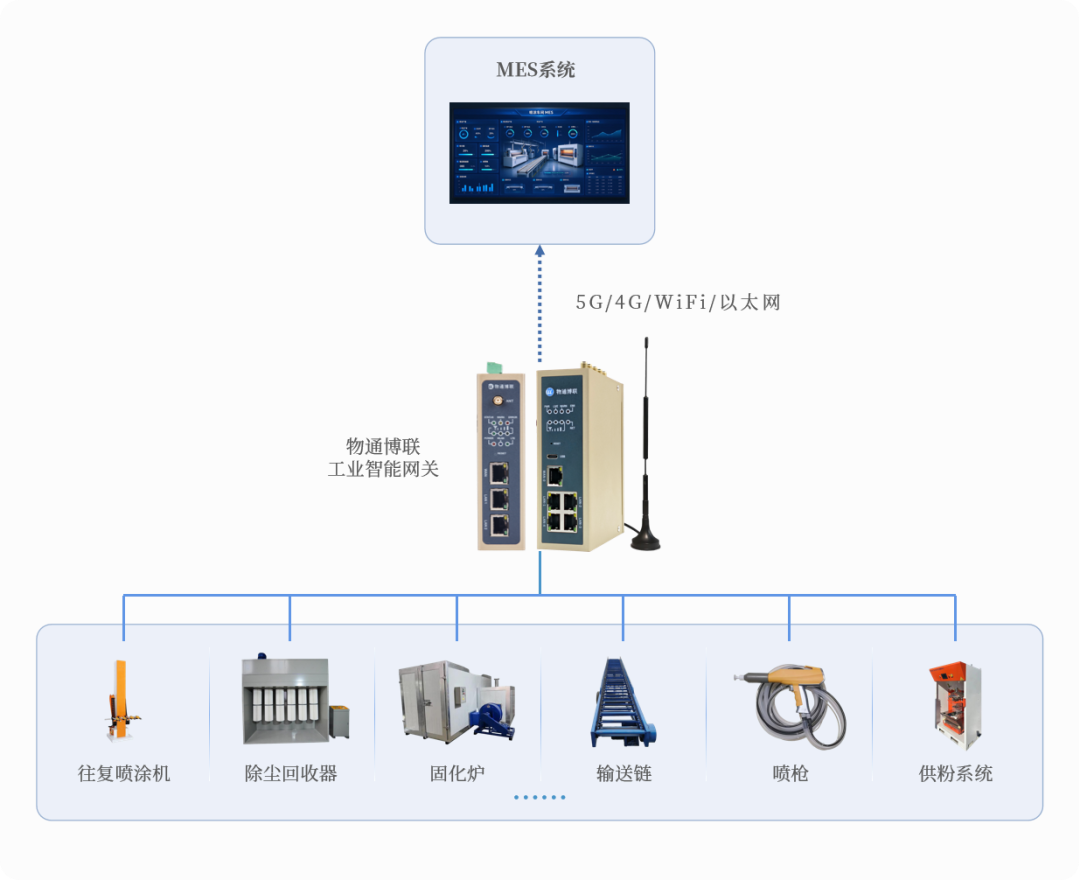
工业智能网关配备网口 / 串口 / IO 口等通信接口,内嵌主流工控协议库,可快速接入西门子、三菱、欧姆龙等品牌 PLC 及各类仪器仪表、传感器,无需对原有产线做大幅改造,降低数字化升级门槛。
通过配置数采规则,自动采集设备运行状态、喷枪静电电压与出粉量、往复机速度、固化炉各温区温度等关键参数并实时上传 MES。参数一旦可记录,质量追溯就有了 "现场证据链"。
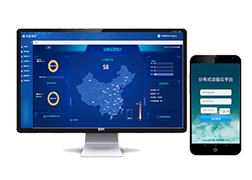
实时监测各设备运行状态、电压电流与工艺参数,超出安全阈值时自动通过微信、短信、邮件告警,帮助管理人员快速定位、诊断并采取措施,避免故障扩大和非计划停机影响生产。
网关既支持采集参数上传 MES,也支持下发指令实现 PLC 远程启停控制。管理人员在权限范围内可对产线设备实施应急管控,突发异常时快速响应,保障生产安全与连续性。
标准化数据对接 MES 后,可按班次、批次、工件型号等维度自动生成生产报表,涵盖产量统计、工艺参数合格率、设备运行时长、告警次数等指标,让管理动作从 "凭经验" 转向 "看数据"。
基于设备 OEE、工艺参数、告警记录等信息,工厂可掌握产线生产效率、物料成本、运行稳定性等真实状况,通过数据分析驱动工艺优化与决策改进,实现精细化、智能化与数字化管理。
方案价值
部署物通博联工业智能网关,将粉末喷涂产线的工艺参数、设备状态与粉末消耗数据实时汇入 MES 系统,实质上是打通了设备层与管理层的数据链路,形成 "采集 — 传输 — 监控 — 分析 — 决策" 的完整闭环,帮助企业加快数字化车间与智能工厂建设,为整体数字化转型夯实数据底座。

上一篇:没有了